河北强夯锤设备供应商
2026-08-27 来自: 青州亿德基础工程有限公司 浏览次数:35
青州亿德基础工程有限公司为您提供河北强夯锤设备供应商相关信息,此外,吊耳与锤体主体的连接需进行强度校核,焊接连接时焊缝的抗拉强度需达到吊耳本体强度的90%以上,螺栓连接时需计算螺栓的剪切强度与拉伸强度,确保连接可靠。脱钩接口的设计要点在于动作可靠性与同步性,技术要求包括接口尺寸精度、耐磨性能与适配性。脱钩接口的尺寸需与强夯设备的脱钩装置严格匹配,接口的配合间隙控制在mm之间,过大易导致脱钩动作延迟,过小则可能出现卡滞。接口表面需进行硬化处理,如淬火+低温回火,表面硬度达到HRC,提高耐磨性,延长使用寿命。同步性要求是脱钩接口设计的核心,对于双吊耳强夯锤,两个脱钩接口的轴线保持在同一水平面上,偏差不超过±1mm,确保脱钩装置动作时能够同时释放两个吊点,避免强夯锤倾斜落锤。此外,脱钩接口需设置导向结构,如锥形导向口,便于脱钩装置的快速对接,提高施工效率。
强夯锤的发展历程与强夯技术的演进一脉相承,大致可分为雏形期、化期与智能化期三个阶段,每个阶段的技术特征都深刻反映了当时工程需求与工业制造水平的变化。20世纪50年代至70年代是强夯锤的雏形期,这一阶段强夯技术刚刚在欧洲兴起,法国工程师路易·梅纳提出的强夯法理论为实践奠定了基础,但强夯锤尚未形成专用化设计,多由废旧钢材、铸铁块等简易材料拼接而成,形状多为不规则块状,重量通常在吨之间。由于缺乏系统的结构设计,这一时期的强夯锤存在偏移、能量传递不均等题,处理深度多局限于5米以内,仅适用于小型建筑地基的简易加固。
第四章基于不同分类标准,对强夯锤的类型进行详细划分,明确各类锤型的技术特征与适配场景;第五章详解强夯锤的制造工艺,从原材料预处理到成品检测,梳理全流程工艺要点与质量控制措施;第六章聚焦强夯锤的选型技术,提出基于地质条件、工程要求的选型方法与参数匹配策略;第七章阐述强夯锤的使用要点与安全规范,包括安装调试、作业监控与风险防控;第八章构建强夯锤的维护保养体系,涵盖日常检查、故障诊断与寿命延长策略;第九章结合典型工程案例,分析强夯锤在不同领域的应用实践;
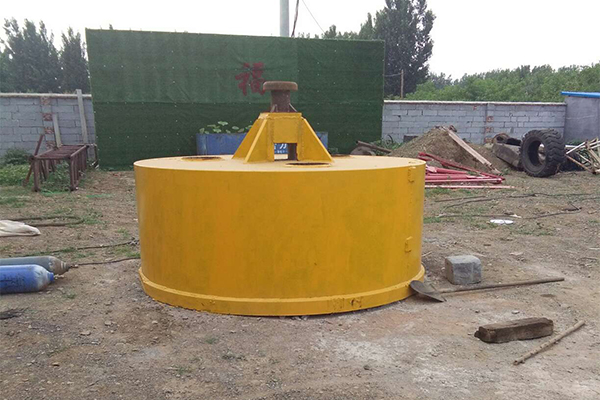
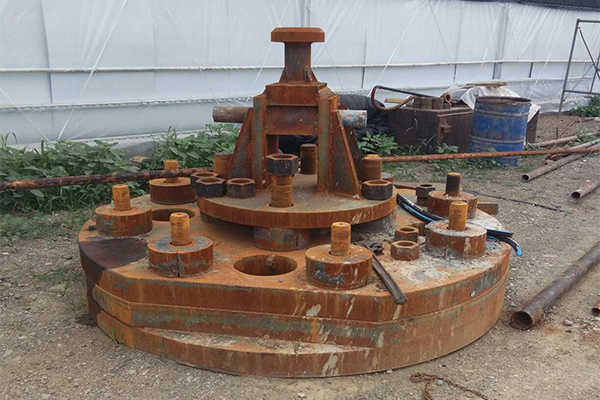
吊系部件是强夯锤与强夯设备起升系统连接的核心部件,负责实现强夯锤的平稳提升与落锤,主要包括吊耳、吊轴、脱钩装置接口等。吊耳是吊系部件的关键受力单元,通常采用锻造工艺制造,与锤体主体采用焊接或螺栓连接方式固定。焊接连接时需采用坡口焊工艺,并进行探伤检测,确保焊缝强度不低于吊耳本体强度;螺栓连接则需选用高强度螺栓,配合防松垫圈,防止作业过程中出现松动。吊轴用于连接吊耳与起升吊钩,需具备良好的耐磨性与抗剪切性能,表面通常进行淬火处理以提高硬度。脱钩装置接口是实现强夯锤自由落锤的关键结构,需与强夯设备的脱钩装置匹配,保证脱钩动作的同步性与可靠性,避免出现卡滞或误脱钩现象。
河北强夯锤设备供应商,排气孔的结构设计与能量损失的关联机制通过气垫效应的实现。落锤瞬间,锤底与土体之间的空气若无法及时排出,会形成气垫,缓冲冲击载荷,导致能量损失。排气孔的数量与直径直接决定排气效率,排气效率不足时,能量损失可达10%%;而排气孔设计合理时,能量损失可控制在5%以内。试验表明,在饱和砂土地基中,未设置排气孔的强夯锤比设置排气孔的强夯锤处理深度减少米,这充分说明排气孔设计对能量传递效率的重要影响。同时,排气孔的位置布置也会影响能量损失,均匀布置的排气孔比集中布置的排气孔能量损失低3%-5%,因为均匀排气能够更有效地破坏气垫的稳定性。