江苏强夯锤设备推荐
2026-08-29 来自: 青州亿德基础工程有限公司 浏览次数:36
青州亿德基础工程有限公司带你了解关于江苏强夯锤设备推荐的信息,在现代强夯工程体系中,强夯锤占据着"核心执行单元"的关键地位。据行业数据统计,强夯锤的性能参数对地基加固效果的影响占比超过40%,在深层地基处理中这一占比可达60%以上。强夯锤的应用,能够使强夯工程的施工效率提升20%%,同时降低15%%的单位面积处理成本。随着强夯技术在矿山复垦、垃圾填埋场加固等特殊领域的拓展,强夯锤的定制化需求进一步增加,其行业地位将持续凸显。此时的强夯锤更多是"重物替代"的角色,尚未形成独立的技术体系,行业对其重要性的认知也处于初级阶段。20世纪80年代至21世纪初是强夯锤的化期,随着工业建筑、交通基础设施建设的快速发展,对地基处理深度与质量的要求显著提高,推动强夯锤向专用化、大型化方向发展。这一阶段,强夯锤开始采用铸钢、钢板焊接等标准化制造工艺,重量提升至吨,锤体形状逐渐规范为方形、圆形等规则形态,锤底面积根据土质类型进行针对性设计。同时,行业开始关注强夯锤的结构优化,如在锤体顶部设置标准化吊耳、底部开设排气孔以减少气垫效应等。
从能量传递机理来看,强夯锤的功能实现涉及三个关键维度一是能量积蓄,即通过提升高度与自身重量的协同匹配,积蓄满足地基处理需求的势能,这一过程中强夯锤的重量精度与稳定性直接影响势能计算的准确性;二是能量释放,即通过自由落体运动将势能转化为冲击动能,落锤瞬间的接触稳定性与缓冲设计决定了能量损失的程度;三是能量传递,即通过锤底与土体的接触作用,将冲击动能转化为土体内部的应力波,驱动土体颗粒发生位移与重组,锤底形状、面积及表面结构对能量传递效率与分布范围具有决定性影响。
例如,在材质中加入5%-0%的铬元素,可使耐磨性提高30%%;采用表面淬火工艺,可使锤底表面耐磨性提高倍。对于长期在碎石土、风化岩等坚硬地质条件下作业的强夯锤,耐磨性的重要性甚至超过强度。耐腐蚀性是强夯锤材质适应复杂环境的性能要求,主要针对潮湿环境、沿海地区或含有腐蚀性介质的地基处理场景。强夯锤在作业过程中易接触雨水、地下水或地基中的腐蚀性盐分,若材质耐腐蚀性不足,会出现锈蚀现象,降低材质强度与使用寿命。材质的耐腐蚀性主要通过合金化设计(如加入镍、铜、铬等耐腐蚀元素)、表面涂层处理(如镀锌、涂覆防腐涂料)等方式提升。
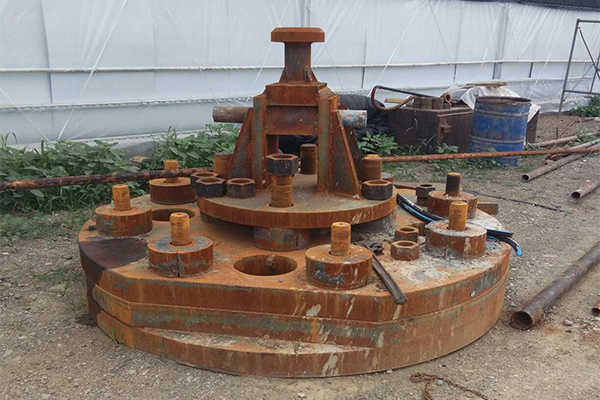
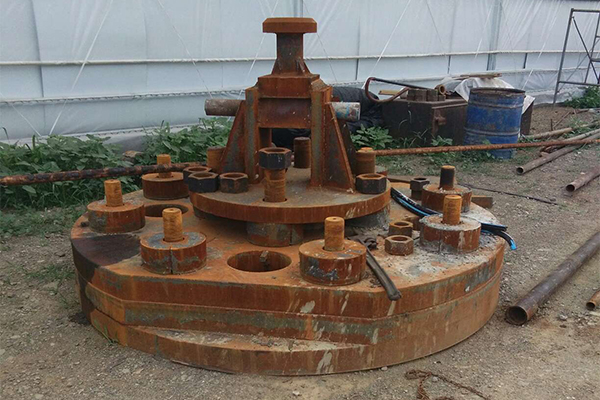
对于焊接锤体,需优化焊缝布置,采用连续焊缝或间断焊与加强筋结合的方式,提高焊缝区域的承载能力。锤体主体的壁厚设计需根据重量与冲击能量确定,小型强夯锤(重量≤20吨)的壁厚通常为mm,中型强夯锤(20吨<重量≤50吨)为mm,大型强夯锤(重量>50吨)为mm,同时在锤体底部与侧面的转角处采用圆弧过渡设计,减少应力集中。吊耳的设计要点在于强度匹配与对齐,其技术要求包括材质选择、结构形态、连接方式等方面。
江苏强夯锤设备推荐,铸铁是小型强夯锤或临时作业场景的经济型材质,主要包括灰铸铁、球墨铸铁等,含碳量较高(5%-0%)。灰铸铁(如HTHT)的抗拉强度MPa,布氏硬度HB,成本低廉,但韧性差,易脆性断裂,适用于轻型、短时作业;球墨铸铁(如QTQT)通过球化处理改善了韧性,抗拉强度MPa,冲击韧性J/cm²,性能优于灰铸铁,适用于小型强夯锤的锤体主体。铸铁的优势在于铸造工艺简单、成本低、耐磨性较好;缺点是强度与韧性不足,不适用于重型或长期作业,大型构件易出现裂纹。目前铸铁材质在强夯锤中的应用逐渐减少,仅在小型、低端市场有少量应用。
缓冲部件的结构设计与设备保护性能的关联机制体现在冲击反力的吸收与传递上。顶部缓冲层的厚度与弹性模量直接决定反力吸收能力,缓冲层过薄或弹性模量过低,无法有效吸收反力,会导致反力直接传递到强夯设备的起升系统,加剧卷扬机、钢丝绳等部件的磨损;缓冲层过厚或弹性模量过高,则会导致能量过度吸收,降低地基处理效果。例如,在锤重50吨、落距18米的作业条件下,缓冲层厚度为30mm、弹性模量MPa时,设备承受的反力比无缓冲层时降低40%,同时能量损失控制在6%以内,实现了设备保护与能量传递的平衡。